Trong các công trình công nghiệp năng lượng, nhà máy hóa chất, hệ thống đường ống dẫn dầu khí và mạng lưới hơi nóng lò hơi áp lực cao, mối hàn nối ống chính là ranh giới quyết định tính an toàn vận hành của toàn bộ tuyến ống. Dưới tác động dồn dập của áp suất lưu chất (thường từ 16 bar đến hàng trăm bar) kết hợp với hiện tượng co giãn nhiệt liên tục, một khuyết điểm nhỏ trong lòng mối hàn – như vết nứt ngầm, hiện tượng thiếu ngấu chân gốc hay rỗ xỉ – đều có thể phát triển thành điểm xé rách vách ống, gây ra các sự cố bục vỡ vô cùng nguy hiểm.
Để kiểm soát tuyệt đối chất lượng liên kết kim loại, các quy chuẩn kỹ thuật quốc tế như ASME B31.3 (Process Piping) hay ASME Section IX bắt buộc phải tuân thủ nghiêm ngặt hai công đoạn then chốt: quy trình vát mép (Beveling) gá đặt chuẩn xác trước khi hàn và công tác kiểm tra không phá hủy bằng phương pháp siêu âm (Ultrasonic Testing – UT) sau khi hoàn thiện mối nối.
1. Yêu cầu kỹ thuật vát mép (Beveling) và gá lắp chân gốc mối hàn
Chuẩn bị vát mép là bước khởi đầu quyết định độ ngấu sâu và sự điền đầy đồng nhất của kim loại điền đầy vào rãnh hàn. Đối với các dòng ống thép đúc chịu áp có độ dày thành ống từ 3mm trở lên (như các cấp độ dày SCH40, SCH80, SCH160), việc vát mép tạo rãnh hàn là yêu cầu kỹ thuật bắt buộc.
Quy cách góc vát mép tiêu chuẩn (ASME B16.25)
- Góc vát chữ V (V-Bevel): Phương pháp vát mép phổ biến nhất cho đường ống có độ dày thành từ 3mm đến 22mm. Góc vát mép đơn chuẩn (Single V-bevel) được gia công ở mức 30° đến 37.5° đối với mỗi đầu ống, tạo thành tổng góc vát rãnh hàn từ 60° đến 75°.
- Cánh mép chân gốc (Root Face): Phải duy trì độ dẹt phẳng từ 1.6mm đến 2.0mm tại đáy rãnh vát để tránh hiện tượng sập cháy mép khi đi lượt hàn lót (Root pass).
- Khe hở chân gốc (Root Gap): Khoảng cách gá lắp giữa hai đầu vát mép được duy trì chính xác từ 1.6mm đến 3.2mm. Khe hở này cho phép hồ quang hàn TIG (GTAW) hoặc que hàn (SMAW) thâm nhập sâu, nung chảy hoàn toàn hai mép chân gốc và tạo nên dải lót phẳng nhẵn ở vách trong lòng ống.
Quy trình vệ sinh bề mặt trước khi vát mép và gá hàn
Ống thép đúc chịu áp lực cao ASTM A106 hay API 5L khi mới xuất xưởng luôn được phủ một lớp mỡ dầu bảo quản chống rỉ ngoại quan. Lớp mỡ này nếu không được loại bỏ triệt để sẽ bị đốt cháy dưới nhiệt độ hồ quang cực cao (trên 3.000°C), giải phóng khí Hydro và Carbon lọt vào vũng hàn nóng chảy, gây ra hiện tượng rỗ khí (Porosity) và nứt nóng vũng hàn.
- Thao tác kỹ thuật: Thợ hàn bắt buộc phải dùng dung dịch tẩy dầu chuyên dụng để làm sạch thép trên dải khoảng 25mm đến 50mm tính từ mép cắt về mỗi phía. Việc làm sạch màng dầu mỡ bảo vệ giúp loại bỏ hoàn toàn nguy cơ ngậm xỉ và duy trì tính tinh khiết hóa học cho vũng hàn.
2. Phương pháp kiểm tra không phá hủy bằng siêu âm mối hàn (Ultrasonic Testing – UT)
Sau khi hoàn thành công tác hàn và kiểm tra ngoại quan (Visual Testing – VT) không phát hiện lỗi bề mặt, mối hàn đường ống áp lực bắt buộc phải trải qua khâu kiểm tra khuyết tật bên trong lòng kim loại bằng phương pháp siêu âm UT.
Nguyên lý vận hành của phương pháp UT
Kiểm tra siêu âm UT sử dụng đầu dò (Probe) phát ra các chùm sóng âm tần số cao (thường từ 2MHz đến 10MHz) truyền vào bên trong kim loại mối hàn và vùng ảnh hưởng nhiệt (HAZ).
- Khi sóng siêu âm di chuyển trong môi trường kim loại đồng nhất, nó sẽ truyền đi theo đường thẳng.
- Nếu gặp phải một khuyết tật ngầm (như vết nứt, bọt khí hay xỉ hàn) có sự chênh lệch mật độ vật chất, chùm sóng âm sẽ phản xạ ngược trở lại đầu dò.
- Thiết bị kiểm tra UT sẽ phân tích thời gian và cường độ của tín hiệu phản xạ để hiển thị chuẩn xác vị trí, độ sâu, kích thước và dạng hình học của khuyết tật trên màn hình hiển thị dưới dạng đồ thị sóng.
Các dạng khuyết tật ngầm mối hàn được phát hiện bằng UT
So với phương pháp chụp X-quang (Radiographic Testing – RT), kiểm tra siêu âm UT có ưu thế vượt trội trong việc phát hiện các khuyết tật dạng phẳng (Planar defects) nằm dọc theo chiều dày thành ống:
- Nứt ngầm (Internal Cracks): Dạng khuyết tật nguy hiểm nhất, làm tập trung ứng suất xé rách vách ống dưới áp lực cao.
- Thiếu ngấu chân gốc (Lack of Penetration): Do gá lệch khe hở Root Gap hoặc dòng điện hàn lót không đủ nhiệt, khiến đáy mối hàn không liên kết liền khối với phôi ống.
- Thiếu chảy (Lack of Fusion): Hiện tượng kim loại hàn không nóng chảy dính chặt vào vách mép ống hoặc giữa các lượt hàn tiếp theo.
- Ngậm xỉ (Slag Inclusion) & Rỗ khí ngầm (Porosity): Các hạt xỉ hàn hoặc bọt khí bị mắc kẹt lại trong lòng vũng hàn trong quá trình đông đặc.
Tiêu chuẩn đánh giá và chấp nhận mối hàn (Acceptance Criteria)
Kết quả kiểm tra UT được kỹ sư đánh giá chất lượng (NDT Level II/III) đối chiếu trực tiếp với các quy chuẩn ASME B31.3 hoặc ASME Section VIII. Mọi mối hàn xuất hiện khuyết tật nứt, thiếu ngấu chân gốc vượt quá kích thước cho phép đều bị đánh lỗi “Không đạt” (Reject). Kỹ sư sẽ chỉ định khoanh vùng vị trí lỗi để đục đục móc bỏ phần kim loại hỏng, tiến hành hàn sửa chữa (Repair) và bắt buộc kiểm tra siêu âm lại 100% tại vị trí đó.
3. Quy trình sơn bảo vệ chống rỉ mối hàn sau kiểm định UT
Mối hàn sau khi vượt qua bài kiểm tra siêu âm UT đã sẵn sàng cho bước hoàn thiện bề mặt. Do quá trình tác động nhiệt độ cao khi hàn đã làm cháy hoàn toàn lớp màng bảo vệ nguyên bản của thép, vùng mối hàn rất nhạy cảm với sương ẩm ngoài công trường và dễ bị rỉ chớp (Flash rust) xâm nhập.
Nội dung thi công sơn bảo vệ mối hàn cần tuân thủ nghiêm ngặt 3 bước sau:
- Mài sạch cơ học đạt chuẩn St2: Dùng máy mài cầm tay lắp đĩa chà nhám hoặc bàn chải sắt đánh sạch hoàn toàn lớp bavia, xỉ hàn xù xì và muội đen bám xung quanh mối hàn.
- Sơn lót chống rỉ cục bộ kịp thời:
- Quét dặm ngay 1 lớp sơn chống rỉ gốc nước Protect bám dính cao lên khu vực mối nối trong vòng tối đa 2 giờ sau khi mài sạch bề mặt.
- Độ dày màng sơn lót chống rỉ khô đạt từ 40 đến 50 micron, phủ rộng ra ngoài vùng ảnh hưởng nhiệt hàn khoảng 2cm về mỗi phía để khóa chặt chân phôi sắt trần.
- Thi công hệ sơn màu hoàn thiện: Quét phủ tiếp từ 1 đến 2 lớp Sơn Kim Loại hoàn thiện Protect Metallic để đạt tổng độ dày hệ màng bảo vệ khô từ 90 đến 120 micron, bảo vệ vĩnh cửu liên kết hàn không bị mục rỗng hay ăn mòn hóa học.
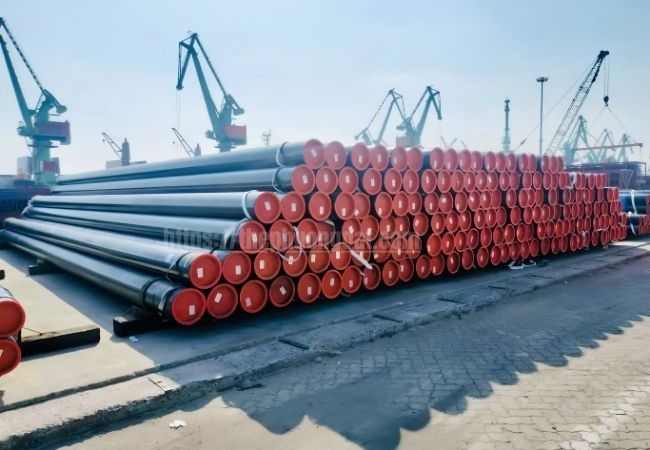
Đồng hành cùng Thép Hương Đạt trong các dự án đường ống áp lực
Chất lượng của một mối hàn chịu áp không chỉ nằm ở kỹ năng của thợ hàn hay độ chính xác của thiết bị siêu âm UT, mà còn phụ thuộc rất lớn vào tính đồng nhất về cấu trúc kim loại và độ tròn đều của phôi ống thép đầu vào.
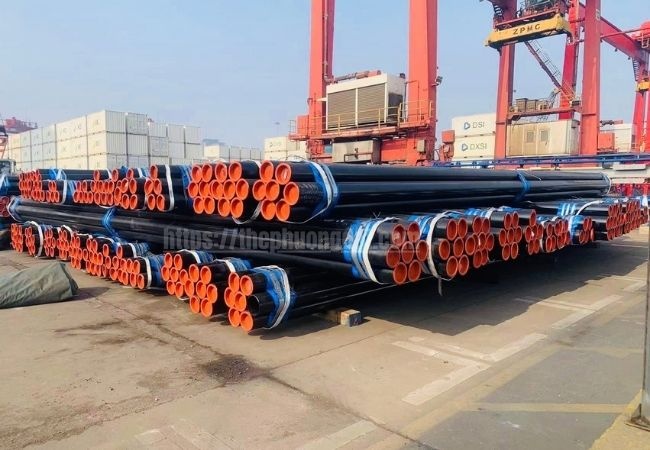
Thép Hương Đạt chuyên nhập khẩu và phân phối trực tiếp các dòng sản phẩm ống thép đúc chịu áp lực cao tiêu chuẩn ASTM A106 Grade B, API 5L (PSL1 & PSL2) chính phẩm loại 1 từ các tập đoàn luyện kim uy tín toàn cầu như Hengyang, Xigang, Baotou, Panjin Steel Pipe…
Chúng tôi sẵn sàng mang lại giải pháp vật tư an toàn tuyệt đối cho công trình của bạn:
- Cam kết chứng từ CO/CQ gốc: 100% sản phẩm bàn giao tại công trường đều trùng khớp số Heat dập nổi trên thân ống với chứng chỉ Mill Test Report (MTR) từ nhà máy.
- Hệ sinh thái phụ kiện hàn & mặt bích đồng bộ: Đầy đủ co hàn, tê hàn, côn thu, chén hàn tiêu chuẩn ASME B16.9 và mặt bích áp lực chịu tải cao.
- Dịch vụ gia công vát mép CNC: Hỗ trợ cắt ống thép dày chính xác theo chiều dài bản vẽ, vát mép gá hàn công nghệ cao giúp nhà thầu tiết kiệm đáng kể thời gian thi công thực địa.
Để nhận bảng báo giá vật tư ống thép đúc chịu áp hoặc cần tư vấn quy trình kỹ thuật hàn ống công nghiệp, anh/chị có thể liên hệ với đội ngũ kỹ sư của chúng tôi theo thông tin dưới đây:
- Trụ sở chính: 2917 đường Lê Đức Anh, Phường Đông Hưng Thuận, TP.HCM
- Hotline hỗ trợ kỹ thuật: 091.888.6088 – 0903.82.92.32
- Phòng bán hàng trực tiếp: (028) 6250.4246 – 6250.4249 | (028) 3719.2483 – 3719.2484
- Email: ongthephoabinh@huongdat.com.vn
#TieuChuanHanOng #KiemTraSieuAmUT #OngThepDuc #ThepHuongDat #VatMepHan #ASMEB31_3 #PhuKienHan #SonChongRi