Trong ngành cơ khí chế tạo, xây dựng kết cấu thép và lắp đặt đường ống công nghiệp, việc bảo vệ bề mặt kim loại khỏi tác động ăn mòn của môi trường là yêu cầu quyết định tuổi thọ của toàn bộ công trình. Phủ sơn chống gỉ được xem là phương pháp bảo vệ phổ biến và hiệu quả hàng đầu hiện nay. Tuy nhiên, một sai lầm phổ biến mà nhiều đội thợ thi công gặp phải là tập trung chọn loại sơn đắt tiền nhưng lại xem nhẹ khâu xử lý và làm sạch bề mặt thép trước khi sơn.
Thực tế kỹ thuật cho thấy, dù sử dụng loại sơn chống gỉ cao cấp đến đâu, nếu bề mặt kim loại còn bám dính dầu mỡ bảo quản, vảy cán nóng (mill scale), rỉ sét cũ hoặc bụi bẩn, màng sơn sẽ nhanh chóng bị phồng rộp, bong tróc và xuất hiện rỉ sét ngầm chỉ sau một thời gian ngắn vận hành. Việc tìm hiểu rõ bản chất vật lý của lớp tiếp xúc và áp dụng quy trình làm sạch bề mặt chuẩn kỹ thuật là chìa khóa để tạo nên màng bảo vệ bền vững theo thời gian.
Các tạp chất trên bề mặt phôi thép và tác hại đến màng sơn
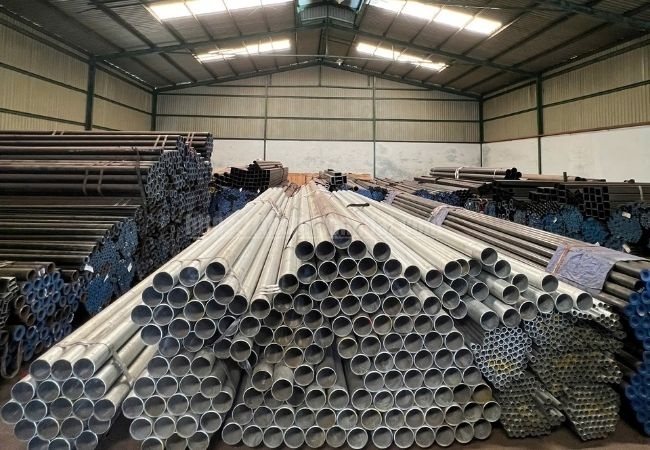
Thép ống, thép hình hay thép hộp khi xuất xưởng từ nhà máy luyện kim luôn mang trên bề mặt nhiều loại tạp chất do quá trình gia công và lưu kho bãi:
1. Màng dầu mỡ bảo quản chống rỉ công nghiệp
Để ngăn ngừa hơi ẩm không khí ăn mòn thép tươi trong quá trình vận chuyển và lưu kho, các nhà sản xuất luôn phủ một lớp dầu mỡ bảo quản chuyên dụng. Lớp mỡ này có đặc tính kỵ nước mạnh. Nếu sơn trực tiếp lên lớp dầu mỡ, dung dịch sơn không thể tiếp xúc cơ học với bề mặt phôi sắt. Màng sơn sẽ nằm bấp bênh trên lớp dầu, hoàn toàn không có độ bám dính, dẫn đến hiện tượng rộp màng sơn và lột màng khi bị tác động lực nén nhẹ hoặc khi nhiệt độ môi trường tăng cao.
2. Vảy cán nóng (Mill Scale) và xỉ hàn gồ ghề
Quá trình cán nóng phôi thép ở nhiệt độ cao hình thành một lớp vảy oxit sắt mỏng (vảy cán) giòn và cứng bám trên bề mặt. Lớp vảy này có thế điện cực khác với phôi sắt nguyên bản. Khi có ẩm độ xâm nhập, cặp pin điện hóa sẽ hình thành ngay dưới lớp vảy cán, làm bong tróc cả lớp vảy lẫn màng sơn phủ bên trên. Bên cạnh đó, các vết xỉ hàn, bavia hay bụi kim loại sinh ra trong quá trình cắt gọt nếu không được mài phẳng sẽ tạo ra các điểm nhọn cơ học, khiến độ dày màng sơn tại đó bị mỏng cục bộ và dễ bị đứt gãy.
3. Bụi bẩn, muối khoáng và rỉ chớp (Flash Rust)
Bụi cát tại công trường cùng các hạt muối khoáng đọng từ hơi sương đêm đóng vai trò như chất hút ẩm. Chúng liên tục tích tụ hơi nước bên dưới màng sơn, đẩy nhanh phản ứng oxy hóa nội tại làm mục rỗng thớ kim loại từ bên trong ra ngoài.
So sánh hiệu quả tẩy dầu mỡ: Dùng xăng truyền thống và Dung dịch tẩy dầu Protect Clean
Trước đây, thợ thi công thường có thói quen dùng xăng hoặc dầu hỏa lau chùi bề mặt thép để tiết kiệm chi phí. Tuy nhiên, phân tích hóa học cho thấy phương pháp này tồn tại nhiều nhược điểm kỹ thuật nguy hại:
| Tiêu chí kỹ thuật | Tẩy dầu bằng Xăng / Dầu hỏa | Tẩy dầu bằng Dung dịch Protect Clean |
| Khả năng hòa tan mỡ bảo quản | Khả năng hòa tan tốt nhưng dễ hòa tan ngược | Tẩy sạch mạnh mẽ, hòa tan và tách mỡ triệt để |
| Màng cặn Hydrocarbon sau lau | Để lại một màng cặn hydrocarbon mỏng dính tĩnh | Rửa sạch hoàn toàn, không để lại cặn màng dầu |
| Độ bám dính cho sơn (đặc biệt sơn gốc nước) | Làm giảm độ bám dính của màng sơn | Tăng độ bám dính tối đa cho màng sơn kim loại |
| An toàn cháy nổ tại công trường | Rất dễ bốc cháy, độc hại, mùi nồng | Không cháy, không mùi khó chịu, an toàn lao động |
Sử dụng dung dịch tẩy dầu chuyên dụng Protect Clean giúp triệt tiêu hoàn toàn màng dầu mỡ bảo quản mà không để lại cặn hydrocarbon. Nhờ đó, phôi sắt trở nên hoàn toàn khô thoáng, giúp màng Sơn Kim Loại thẩm thấu sâu vào các xốp cơ học bề mặt, tạo liên kết bám dính bền vững.
Các tiêu chuẩn và quy trình làm sạch bề mặt kim loại chuẩn kỹ thuật
Để màng sơn chống gỉ đạt độ bền tối đa, quá trình xử lý bề mặt phôi thép phải được thực hiện bài bản theo từng cấp độ làm sạch:
1. Tiêu chuẩn làm sạch cơ học St2
Áp dụng cho các công trình kết cấu thép nhà xưởng, cửa sắt, đường ống dân dụng và các chi tiết cơ khí thông thường.
- Dùng máy mài cầm tay, bàn chải sắt hoặc giấy nhám đánh sạch toàn bộ lớp rỉ sét ăn sâu, vảy cán giòn, bavia và xỉ hàn gồ ghề.
- Bề mặt sau khi làm sạch đạt tiêu chuẩn St2 phải lộ ra ánh kim tương đối đồng đều, không còn các mảng rỉ vảy bám dính.
2. Quy trình 5 bước tẩy dầu mỡ bằng Protect Clean
Để loại bỏ màng dầu bảo quản trên phôi ống thép đúc hay ống thép đen mới, thợ thi công thực hiện theo quy trình chuẩn:
- Phun hoặc lau: Phun trực tiếp dung dịch Protect Clean lên bề mặt thép hoặc dùng khăn thấm dung dịch.
- Thời gian ngấm: Chờ từ 2 đến 5 phút để dung dịch chủ động hòa tan tan chảy lớp mỡ bảo quản.
- Cọ rửa: Dùng bàn chải hoặc khăn sạch lau mạnh để loại bỏ hoàn toàn vết mỡ bám.
- Rửa nước: Rửa lại bằng nước sạch nếu cần thiết để trôi hết dung dịch và tạp chất bẩn.
- Làm khô hoàn toàn: Dùng khí nén hoặc khăn khô lau sạch ẩm độ, bảo đảm bề mặt hoàn toàn khô ráo trước khi tiến hành sơn phủ.
Quy trình thi công hệ sơn chống gỉ Protect Metallic đạt chuẩn công nghiệp
Sau khi bề mặt kim loại đã được làm sạch thép đạt tiêu chuẩn St2 và không còn bám dính dầu mỡ, quy trình sơn phủ được tiến hành theo hệ thống khuyến nghị:
1. Xử lý sơn chống rỉ cục bộ tại các vị trí mối hàn (Đối với thép mạ kẽm)
Nhiệt độ hàn cực cao khi gá nối các đoạn ống thép mạ kẽm hay thép hộp chữ nhật mạ kẽm sẽ làm cháy mất lớp mạ kẽm bảo vệ, biến vùng ảnh hưởng nhiệt thành sắt đen nhạy cảm.
- Thợ thi công phải tiến hành mài nhẵn xỉ hàn, lau sạch bụi và quét dặm ngay 1 lớp sơn chống rỉ gốc nước Protect (độ dày màng khô 40 – 50 micron) phủ rộng ra ngoài vùng hàn khoảng 2cm.
- Lưu ý quan trọng: Phải sơn dặm mối hàn trong vòng tối đa 2 giờ sau khi mài để ngăn chặn hiện tượng rỉ chớp hình thành dưới hơi ẩm không khí.
2. Phủ hệ sơn hoàn thiện cho toàn bộ bề mặt kết cấu
- Lớp lót chống gỉ: Phun hoặc lăn 1 lớp sơn chống rỉ lót Protect Metallic với độ dày màng sơn khô đạt từ 30 đến 40 micron. Lớp lót này đóng vai trò khóa chân kim loại, ngăn chặn sự tiếp xúc của hơi ẩm và oxy.
- Các lớp sơn phủ hoàn thiện: Tiếp tục thi công từ 1 đến 2 lớp sơn phủ kim loại Protect Metallic (độ dày mỗi lớp 30 – 40 micron). Thời gian chờ khô giữa các lớp sơn dao động từ 30 đến 60 phút tùy điều kiện thông gió.
- Tổng độ dày chuẩn: Tổng độ dày hệ màng sơn khô hoàn thiện đạt từ 90 đến 120 micron đối với môi trường thông thường, và tối thiểu 100 micron cho môi trường ven biển hay hóa chất ăn mòn cao.
Việc làm sạch bề mặt kim loại đúng kỹ thuật là điều kiện cần, nhưng việc lựa chọn phôi thép có cấu trúc đồng nhất, ít tạp chất cơ học là điều kiện đủ để đảm bảo tính an toàn dài hạn cho các dự án xây dựng và cơ điện.
Thép Hương Đạt với hơn 25 năm kinh nghiệm, chúng tôi tự hào là đối tác cung ứng vật tư thép ống hàng đầu tại Việt Nam, đồng hành cùng các chủ đầu tư và nhà thầu vượt qua những khâu nghiệm thu khắt khe nhất của dự án.
Chúng tôi sẵn sàng mang lại giải pháp vật tư và phụ trợ thi công trọn gói cho công trình của bạn:
- Phôi thép đúc chịu áp loại 1 nhập khẩu: Nhập khẩu trực tiếp ống thép đúc từ các tập đoàn luyện kim lớn trên thế giới (Hengyang, Xigang, Baotou, Panjin Steel Pipe, Huitong Steel Pipe, Weierda Steel Pipe…) đạt các tiêu chuẩn ASTM A106, API 5L với đầy đủ chứng nhận CO/CQ rõ ràng.
- Đại lý phân phối cấp 1 uy tín: Phân phối các dòng sản phẩm ống thép mạ kẽm, ống thép đen, thép hộp mạ kẽm từ Hòa Phát, SeAH, Maruichi Sunsteel (SUNSCO) đạt chuẩn chất lượng barem.
- Trọn bộ hệ sinh thái phụ kiện hàn, mặt bích và phụ kiện ren: Đầy đủ các chủng loại co, tê, côn thu, bích áp lực chịu tải cao.
- Cung cấp hóa chất bảo vệ kim loại Protect Paint: Phân phối chính hãng dung dịch tẩy dầu mỡ Protect Clean và dòng sơn kim loại gốc nước Protect Metallic thân thiện môi trường, không mùi độc hại, giúp nhà thầu thi công an toàn và tiết kiệm chi phí bảo trì.
Để nhận bảng báo giá vật tư chi tiết hoặc tư vấn quy trình kỹ thuật xử lý bề mặt kim loại cho dự án, anh/chị có thể gửi thông tin danh mục quy cách về cho đội ngũ kỹ sư của chúng tôi theo địa chỉ dưới đây:
- Trụ sở chính: 2917 đường Lê Đức Anh, Phường Đông Hưng Thuận, TP.HCM
- Hotline hỗ trợ kỹ thuật: 091.888.6088 – 0903.82.92.32
- Phòng bán hàng trực tiếp: (028) 6250.4246 – 6250.4249 | (028) 3719.2483 – 3719.2484
- Email: ongthephoabinh@huongdat.com.vn
#LamSachBeMatThep #TayDauProtectClean #SonChongRi #ThepHuongDat #SonProtectMetallic #OngThepDuc #OngThepMaKem #ThiCongMe