Trong các hệ thống đường ống áp lực cao – từ đường dẫn hơi quá nhiệt của lò hơi (boiler), hệ thống chiller tòa nhà cho đến mạng lưới dẫn dầu khí công nghệ – mối hàn liên kết là vị trí chịu ứng suất cơ học và ứng suất nhiệt khắc nghiệt nhất. Một vết nứt ngầm siêu nhỏ, một điểm rỗ xỉ không được kiểm soát có thể dẫn đến hiện tượng bục vỡ mối nối dưới áp lực vận hành, gây ra những thiệt hại khôn lường về người và tài sản.
Để kiểm soát rủi ro và tiêu chuẩn hóa chất lượng mối hàn, Hiệp hội Kỹ sư Cơ khí Hoa Kỳ (ASME) đã ban hành Bộ quy phạm ASME Boiler and Pressure Vessel Code (BPVC). Trong đó, việc tuân thủ các chỉ dẫn kỹ thuật thi công mối hàn theo ASME là bắt buộc đối với mọi kỹ sư giám sát và thợ hàn công nghiệp.
- Quy trình phê duyệt công nghệ hàn và năng lực thợ hàn theo ASME Section IX
Bộ quy phạm ASME không đánh giá chất lượng mối hàn chỉ bằng trực giác cảm tính của thợ thi công mà kiểm soát thông qua một hệ thống hồ sơ kỹ thuật khoa học được thiết lập chặt chẽ trước khi triển khai thực tế.
Thiết lập đặc tính kỹ thuật quy trình hàn (WPS – Welding Procedure Specification)
Mỗi phương pháp hàn (như hàn TIG, hàn hồ quang tay SMAW, hàn bán tự động MIG/MAG) trên từng mác vật liệu và chiều dày cụ thể phải có một hồ sơ WPS riêng biệt. WPS là tài liệu chỉ dẫn chi tiết cho thợ hàn về:
- Mác vật liệu cơ bản (P-number).
- Chủng loại vật liệu điền đầy (F-number, A-number) như que hàn, dây hàn.
- Thiết kế vát mép (Bevel design) và khe hở chân gốc (Root gap).
- Thông số dòng điện (Ampe, Volt) và tốc độ hàn.
- Nhiệt độ sấy nóng trước khi hàn (Preheat) và nhiệt độ duy trì giữa các lượt hàn (Interpass).
Thử nghiệm thực tế phê duyệt quy trình (PQR – Procedure Qualification Record)
WPS không thể tự biên soạn dựa trên lý thuyết mà phải được chứng minh bằng thực nghiệm qua hồ sơ PQR. Nhà thầu cần hàn thử nghiệm các mẫu ống thực tế theo thông số của WPS, sau đó đem mẫu thử này đi kiểm tra phá hủy cơ học tại các trung tâm đo lường độc lập:
- Thử nghiệm kéo (Tensile Test): Đảm bảo giới hạn bền kéo của mối hàn không được thấp hơn giới hạn bền tối thiểu của vật liệu cơ bản.
- Thử nghiệm uốn (Bend Test): Kiểm tra độ dẻo dai cơ học của kim loại mối hàn và vùng ảnh hưởng nhiệt, đảm bảo không phát sinh vết nứt bề mặt vượt quá kích thước cho phép dưới góc uốn quy định.
Đánh giá và cấp chứng chỉ thợ hàn (WPQ – Welder Performance Qualification)
Chỉ những thợ hàn đã được sát hạch đạt chứng chỉ WPQ theo ASME Section IX cho đúng phạm vi hàn của WPS mới được phép thi công thực tế tại dự án. WPQ ghi nhận khả năng kiểm soát vũng hàn của người thợ thông qua việc kiểm tra ngoại quan và chụp X-quang (Radiographic Testing) hoặc siêu âm (Ultrasonic Testing) mẫu hàn thực nghiệm của chính họ.
- Kỹ thuật chuẩn bị liên kết và làm sạch phôi thép trước khi hàn
Một mối hàn đạt tiêu chuẩn chịu áp lực cao luôn bắt đầu từ việc chuẩn bị bề mặt và gá lắp hình học chuẩn xác từng milimet. ASME kiểm soát rất kỹ khâu chuẩn bị chân gốc này.
Gia công vát mép đầu ống (Beveling)
Độ dày thành ống của các dòng ống thép đúc dùng cho hệ thống áp lực cao (thường từ SCH40, SCH80 trở lên) đòi hỏi phải được vát mép góc từ 30° đến 37.5° tạo thành rãnh chữ V khi ghép đôi. Quá trình gia công vát mép nên được thực hiện bằng máy cắt tiện cơ học (Cold cutting) để tránh làm thay đổi cấu trúc tinh thể kim loại đầu ống do nhiệt lượng từ các phương pháp cắt gas/oxy hoặc plasma.
Loại bỏ tuyệt đối màng dầu mỡ bảo quản cũ
Thép ống đúc hoặc các loại Phụ Kiện Hàn (co hàn, tê hàn, côn giảm) khi xuất xưởng từ nhà máy luôn có một lớp màng dầu bảo quản dày để chống rỉ sét ngoại quan trong quá trình lưu kho bãi.
- Rủi ro kỹ thuật: Nếu thợ hàn trực tiếp thi công khi chưa làm sạch lớp dầu này, nhiệt độ hồ quang cực cao sẽ đốt cháy lớp mỡ dầu, sinh ra các bọt khí Hydro và khí Carbon lọt vào vũng hàn nóng chảy, gây ra hiện tượng rỗ khí (porosity) ngầm và nứt nóng chân mối hàn.
- Giải pháp xử lý: Thợ thi công cần sử dụng dung dịch tẩy dầu chuyên dụng để thực hiện việc lau rửa và làm sạch thép tại vùng vát mép ngoài và vách trong của ống (trong dải khoảng 25mm tính từ mép cắt) trước khi tiến hành gá đặt. Việc dùng dung dịch tẩy dầu gốc nước chuyên dụng sẽ triệt tiêu hoàn toàn màng hydrocarbon dính tĩnh, bảo đảm vũng hàn hoàn toàn tinh khiết.
Kiểm soát khe hở chân gốc và độ thẳng hàng (Fit-up)
- Độ lệch mép ống (Misalignment): ASME quy định độ lệch thành ống giữa hai đầu kết nối không được vượt quá 1.6mm (1/16 inch). Độ lệch lớn hơn sẽ tạo ra sự tập trung ứng suất không đều, gây nứt chân gốc khi chịu tải áp lực.
- Khe hở chân gốc (Root gap): Duy trì từ 1.6mm đến 3.2mm tùy theo chỉ dẫn của WPS để đảm bảo thợ hàn có thể đưa điện cực ngấu sâu, điền đầy hoàn toàn chân mối hàn mà không gây hiện tượng thiếu ngấu (lack of penetration).
- Quy trình kiểm tra chất lượng mối hàn bằng phương pháp không phá hủy (NDT)
Sau khi hoàn thành công tác hàn, mối hàn bắt buộc phải trải qua các khâu kiểm định nghiêm ngặt bằng phương pháp không phá hủy vật lý (NDT) trước khi tiến hành thử áp lực thủy tĩnh:
- Kiểm tra ngoại quan (Visual Testing – VT): Đây là khâu đầu tiên và quan trọng nhất. Kỹ sư giám sát sử dụng thước đo mối hàn chuyên dụng để kiểm tra chiều cao gia cường (reinforcement height) của mối hàn, độ nhẵn mịn bề mặt và phát hiện các lỗi bề mặt tức thì như cháy cạnh (undercut), lồi lõm chân gốc hoặc nứt bề mặt.
- Kiểm tra hạt từ (Magnetic Particle Testing – MT) hoặc Thấm dung dịch màu (Penetrant Testing – PT): Chuyên dùng để phát hiện các vết nứt chân chim siêu nhỏ, vết rạn nứt tế vi xuất hiện ở bề mặt mối hàn hoặc vùng ảnh hưởng nhiệt sau khi nguội.
- Chụp X-quang (Radiographic Testing – RT) hoặc Siêu âm (Ultrasonic Testing – UT): Đây là hai phương pháp bắt buộc theo ASME đối với các mối hàn chịu áp lực cao. Sóng siêu âm hoặc tia bức xạ sẽ xuyên qua toàn bộ độ dày thành kim loại, phát hiện chuẩn xác các khuyết tật ngầm bên trong lòng mối hàn như rỗ khí, ngậm xỉ (slag inclusion), thiếu ngấu chân gốc hoặc nứt mối hàn ngầm mà mắt thường hoàn toàn không thể phát hiện.
- Quy trình xử lý chống rỉ và bảo vệ mối hàn sau kiểm định
Vùng mối hàn sau khi trải qua quá trình tác động nhiệt độ cao và công tác mài chà cơ học bằng bàn chải sắt sẽ bị mất hoàn toàn lớp màng bảo vệ nguyên bản. Phần sắt đen trần nhạy cảm này nếu tiếp xúc với sương ẩm ngoài công trường sẽ hình thành hiện tượng rỉ sét tức thì, lâu ngày ăn sâu vào lõi thép làm suy yếu khả năng chịu lực.
Để đảm bảo độ bền vững của hệ thống, quy trình sơn phủ chống rỉ mối hàn cần được tuân thủ nghiêm ngặt theo các chỉ dẫn kỹ thuật sau:
- Mài sạch cơ học đạt chuẩn St2: Dùng máy mài hoặc bàn chải sắt đánh sạch hoàn toàn lớp bavia, xỉ hàn xù xì bám xung quanh mối hàn, đưa bề mặt kim loại về trạng thái phẳng nhẵn mịn đạt tối thiểu tiêu chuẩn làm sạch cơ học St2.
- Làm sạch bụi kim loại: Thổi sạch bụi mài cơ học bằng khí nén hoặc lau khô bằng khăn sạch để đảm bảo bề mặt hoàn toàn khô ráo, không còn tạp chất bám dính.
- Sơn phủ chống rỉ kịp thời:
- Thời gian tiêu chuẩn: Tiến hành quét dặm lớp sơn chống rỉ chuyên dụng lên vùng mối hàn trong vòng tối đa 2 giờ sau khi mài sạch bề mặt để ngăn chặn rỉ chớp (flash rust) hình thành.
- Độ dày màng sơn: Quét tối thiểu 1 lớp sơn chống rỉ gốc nước bám dính cao đạt độ dày màng sơn khô từ 40 đến 50 micron, phủ rộng ra ngoài vùng ảnh hưởng nhiệt khoảng 2cm về mỗi phía. Sau đó, tiến hành phủ đồng bộ các lớp sơn kim loại hoàn thiện để đạt tổng độ dày hệ màng bảo vệ từ 90 đến 120 micron, khóa chân rỉ sét hoàn toàn.
Lựa chọn nguồn vật tư đường ống đạt chuẩn kỹ thuật
Để mối hàn chịu áp đạt độ ngấu sâu đồng nhất và không xảy ra hiện tượng lệch ứng suất cơ lý, chất lượng hình học và độ tinh khiết hóa học của phôi thép ống cùng hệ thống co tê bích nối là yếu tố nền tảng. Việc sử dụng thép rỗng không đều, thép “âm zem” hụt độ dày thành ống sẽ làm hỏng kết cấu liên kết hàn ngay khi chạy thử áp lực nước.
Thép Hương Đạt với hơn 25 năm kinh nghiệm, chúng tôi tự hào là đối tác cung ứng vật tư đường ống hàng đầu tại Việt Nam, đồng hành cùng các chủ đầu tư và nhà thầu vượt qua những khâu nghiệm thu khắt khe nhất của dự án.
Năng lực cung ứng đồng bộ và kiểm soát chất lượng vật tư của chúng tôi bao gồm:
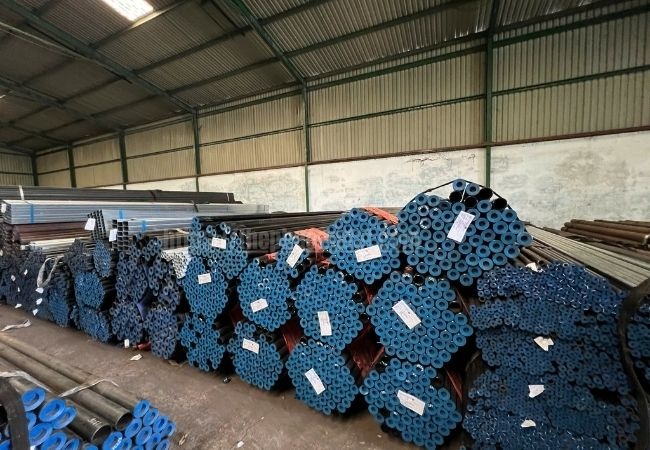
- Ống thép đúc nhập khẩu loại 1 chính phẩm: Nhập khẩu trực tiếp từ các tập đoàn luyện kim danh tiếng thế giới như Hengyang, Xigang, Baotou, Panjin Steel Pipe, Huitong Steel Pipe, Weierda Steel Pipe… đạt đầy đủ các mác thép chuyên dụng chịu cao áp ASTM A106 Grade B, API 5L, ASTM A333 chịu lạnh sâu. Toàn bộ sản phẩm bàn giao tại công trường cam kết trùng khớp hoàn toàn số Heat dập nổi trên thân ống với chứng chỉ Mill Test Report (MTR) gốc từ nhà máy.
- Đối tác phân phối nội địa hàng đầu: Là đại lý phân phối cấp 1 các sản phẩm ống thép mạ kẽm, ống thép đen và thép hộp từ các nhà máy Hòa Phát, SeAH, Sunsco đạt các tiêu chuẩn kiểm định khắt khe của dự án.
- Dịch vụ gia công và bốc xếp an toàn: Hỗ trợ cắt ống thép dày chính xác theo chiều dài bản vẽ, tiện lăn ren đầu ống công nghệ máy CNC sắc nét. Đội ngũ phương tiện vận tải hiện đại hỗ trợ bốc xếp bằng đai vải mềm kỹ thuật, đảm bảo không móp méo đầu ống hay trầy xước bề mặt khi bàn giao tận chân công trình.
Nếu anh/chị đang lên phương án thiết kế, thi công hệ thống đường ống áp lực hoặc cần hỗ trợ tư vấn kỹ thuật đối chiếu thông số barem kích thước, hãy gửi bản vẽ thiết kế hoặc danh mục quy cách vật tư yêu cầu về cho đội ngũ kỹ sư của chúng tôi để nhận phản hồi hỗ trợ chi tiết nhất.
- Trụ sở chính: 2917 đường Lê Đức Anh, Phường Đông Hưng Thuận, TP.HCM
- Hotline hỗ trợ kỹ thuật: 091.888.6088 – 0903.82.92.32
- Phòng bán hàng trực tiếp: (028) 6250.4246 – 6250.4249 | (028) 3719.2483 – 3719.2484
- Email: ongthephoabinh@huongdat.com.vn
Xem thêm các loại ống thép khác của Hương Đạt
#TieuChuanASME #MoiHanChiuAp #OngThepDuc #ThepHuongDat #WPS_PQR #KiemDinhNDT #SonChongRiMoiHan #HeThongLoHoi